
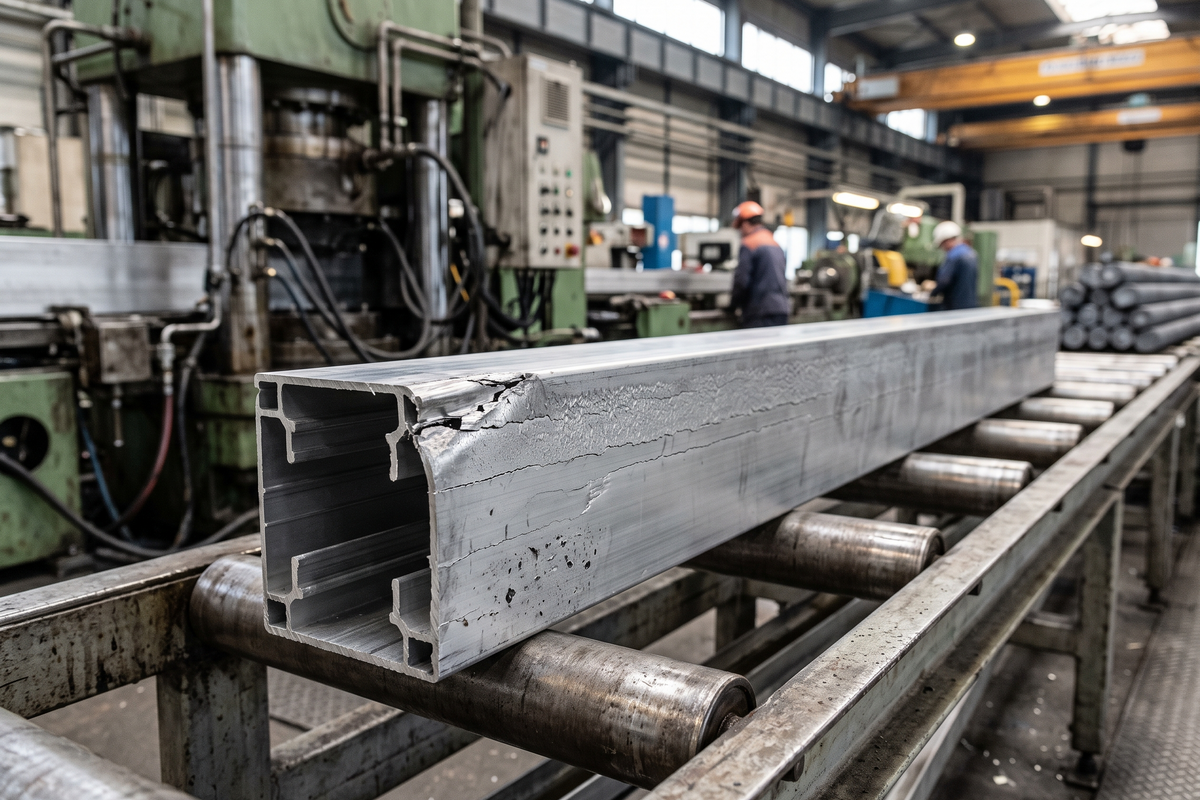

Для строительных компаний, фасадных интеграторов, производителей оконных и дверных систем, мебельных фабрик и машиностроительных заводов качество поставляемого алюминиевого проката определяет экономику всего производства. Попадание в цех партии профилей со скрытыми дефектами геометрии, неоднородной термообработкой или микротрещинами приводит к браку при гибке и механической обработке, поломке дорогостоящих фрез, отслоению порошковой краски и срыву сроков сдачи объектов. Чтобы исключить финансовые и репутационные риски, на предприятиях внедряется регламентный входной контроль качества поступающего проката.
В процессе высокотемпературного прессования (экструзии) алюминиевых слитков через стальные фильеры металл испытывает колоссальные пластические деформации и температурные нагрузки. Малейшие отклонения в температуре заготовки, скорости истечения сплава, износе матричного инструмента или режимах закалки порождают технологический брак. В этом руководстве мы подробно разберем основные дефекты экструзии, методику их выявления при входной приемке по ГОСТ 22233-2018 и ГОСТ 8617-2018, а также правила работы с измерительным инструментом.
Классификация дефектов экструдированного алюминия
Все встречающиеся дефекты алюминиевого проката принято разделять на три основные группы:
- Геометрические отклонения: нарушение пространственной формы хлыста, отклонения толщины полок и стенок, разнотолщинность, серповидность (продольная кривизна), скручивание вокруг продольной оси (пропеллерность), нарушение углов сопряжения (косина сечения) и непараллельность базовых плоскостей.
- Поверхностные (лицевые) дефекты: механические повреждения и визуальные изъяны наружных граней — продольные риски и борозды, задиры от налипания алюминия на поясок матрицы, пресс-утяжины (полосность над внутренними перемычками), пузыри, окисные плены, раковины и коррозионные пятна.
- Структурные и механические дефекты сплава: неоднородность кристаллической решетки, крупнозернистость структуры («апельсиновая корка»), неметаллические включения, расслоение металла в донной части слитка (пресс-утяжина), а также несоответствие твердости и предела прочности из-за нарушения режимов закалки и искусственного старения.
Чтобы гарантировать абсолютное соответствие нормативам, профессиональный завод алюминиевого профиля АК-ПРОФ проводит трехступенчатый контроль качества: спектральный анализ химсостава сплава, оптический контроль геометрии сечения на проекторах и ультразвуковую дефектоскопию каждой плавки.
Диагностическая таблица дефектов прессования алюминиевого профиля
В таблице ниже собраны типовые дефекты экструзии, причины их возникновения и методы инструментального обнаружения:
| Дефект | Внешние признаки | Технологическая причина на производстве | Метод обнаружения при приемке | Допустимость по ГОСТ 22233 / 8617 |
|---|---|---|---|---|
| Продольные риски (полосы) | Непрерывные тонкие линии вдоль всего хлыста | Задиры, налипание металла на калибрующий поясок фильеры, выкрашивание азотированного слоя матрицы | Визуальный осмотр под косым светом, профилометр | Брак на лицевых поверхностях (не допускаются под покраску и анод) |
| Пресс-утяжины (теневые полосы) | Продольные неглубокие впадины на лицевой стенке напротив внутренних ребер | Неравномерная скорость охлаждения и усадка металла в узлах с разной толщиной стенок | Щупы, поверочная линейка, визуальный контроль бликов | Допускаются глубиной не более 0,05–0,1 мм (в зависимости от группы точности) |
| Серповидность (прогиб хлыста) | Изогнутость профиля по дуге в продольной плоскости | Неравномерное натяжение на пуллере (вытяжном тракторе), перекос охлаждающего воздушного душа | Поверочная струна/леска, щупы на контрольном столе | Не более 0,5–1,0 мм на 1 пог. метр длины |
| Винтовое скручивание (пропеллер) | Поворот противоположных торцов профиля относительно оси | Несимметричное трение металла в полостях сложной матрицы, неравномерная правка на растяжной машине | Угломер, уровни на двух базовых плитах | Не более 0,5°–1,0° на 1 метр длины |
| Недогрев / Недокал (низкая твердость) | Металл слишком мягкий, легко царапается и сминается при сборке | Сбой температуры закалки на выходе из пресса или нарушение времени старения в термической печи | Твердомер Вебстера (Webster Hardness Tester), метод Бринелля (HB) | Брак (твердость для АД31Т1 должна быть не менее 10–12 единиц по Вебстеру / 65 HB) |
| Пресс-утяжина донная (расслоение) | Внутренняя полость или раковина в торце хлыста со стороны пресс-остатка | Затягивание окисленной рубашки слитка в рабочую полость матрицы в конце хода пресса | Визуальный осмотр торцев профиля, торцевой срез | Категорический брак (хлыст подлежит торцовке с отбраковкой зоны утяжины) |


ОБСУДИТЬ ПРОЕКТ
Опишите задачу и параметры алюминиевого профиля — мы рассчитаем стоимость и предложим оптимальное решение под ваш проект
Методика инструментального геометрического контроля партии

Для проверки геометрических параметров отобранных из партии образцов (выборка по ГОСТ составляет не менее 2–5% упаковочных мест) используется контрольный стол длиной не менее 6 метров с гранитной или шлифованной стальной поверочной плитой.
1. Контроль прямолинейности (продольного прогиба):
Профиль укладывается базовой плоскостью на поверочную плиту. При помощи набора плоских измерительных щупов (ГОСТ 882-75) замеряется максимальный зазор между нижней гранью профиля и поверхностью стола. Для ответственных строительных систем отклонение не должно превышать 0,5 мм на 1 метр и не более 2 мм на всю 6-метровую длину хлыста.
2. Контроль скручивания вокруг продольной оси:
Один торец 6-метрового хлыста жестко прижимается струбциной к базовой плите стола. На противоположном свободном торце замеряется зазор между углом профиля и плоскостью стола. По тригонометрическим формулам вычисляется угол скручивания, который не должен превышать нормативов ГОСТ 22233.
3. Замер толщины полок и геометрии пазов:
Выполняется цифровым микрометром с точностью 0,01 мм или штангенциркулем ШЦЦ-I. Недобросовестные поставщики часто занижают толщину внутренних ребер жесткости на 15–20% для экономии металла («минусовой допуск»), что снижает несущую способность конструкции.
При закупке проката для высокоточных систем заказывайте сертифицированный конструкционный алюминиевый профиль высокой группы точности по ГОСТ 22233-2018 (с предельными отклонениями размеров до ±0,15 мм).
Проверка твердости и механических свойств: твердомер Вебстера
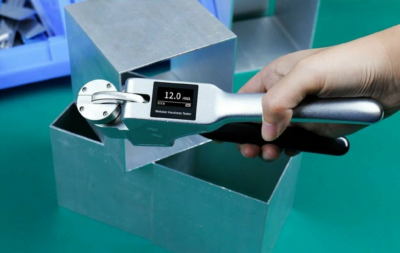
Правильность термической обработки (закалки и искусственного старения) определяет предел текучести и жесткость металла. «Сырой» профиль из сплава АД31 в состоянии Т (без искусственного старения) имеет предел прочности всего 110–130 МПа и легко гнется руками, тогда как правильно состаренный профиль АД31Т1 (6063-T6) развивает прочность до 190–220 МПа.
Для экспресс-контроля твердости без разрушения хлыстов на приемке применяется портативный твердомер Вебстера (модель W-20 / W-20a):
- Очистите участок поверхности профиля от грязи и масла;
- Поместите полку профиля между наковальней и индентором твердомера;
- Плавно и до упора сожмите рукоятки прибора;
- Считайте показания стрелочного индикатора по шкале HW (Hardness Webster).
Нормативные показатели твердости для сплавов:
- Сплав АД31Т1 (6063 Т6): не менее 10–12 HW (эквивалентно 65–75 HB по Бринеллю);
- Сплав АД31Т5: 8–10 HW (неполная закалка для лучшей гибки);
- Сплав 6082 Т6 (АД35): не менее 14–16 HW (высокопрочный конструкционный прокат, от 95 HB).
Если показания прибора составляют менее 8 HW, партия не прошла надлежащее старение в термической печи и подлежит возврату поставщику.
Юридическое оформление рекламаций: акт входного контроля ТОРГ-2
При обнаружении несоответствия геометрических параметров, твердости или качества поверхности требованиям ГОСТ 22233-2018 составляется официальный акт об установленном расхождении по количеству и качеству при приемке товарно-материальных ценностей (унифицированная форма ТОРГ-2 или внутренний акт рекламации).
Порядок действий службы качества предприятия:
- Приостановить приемку и опломбировать отбракованные пачки профиля;
- Вызвать представителя поставщика для совместного осмотра в течение 24 часов;
- Зафиксировать дефекты на фото и видео с привязкой к поверочным измерительным приборам (щупам, микрометрам, твердомеру) и номерам плавок на заводских бирках;
- Оформить двусторонний акт с требованием допоставки кондиционной продукции либо компенсации стоимости партии.
Скрытые дефекты экструзии: что проявляется только при анодировании и травлении
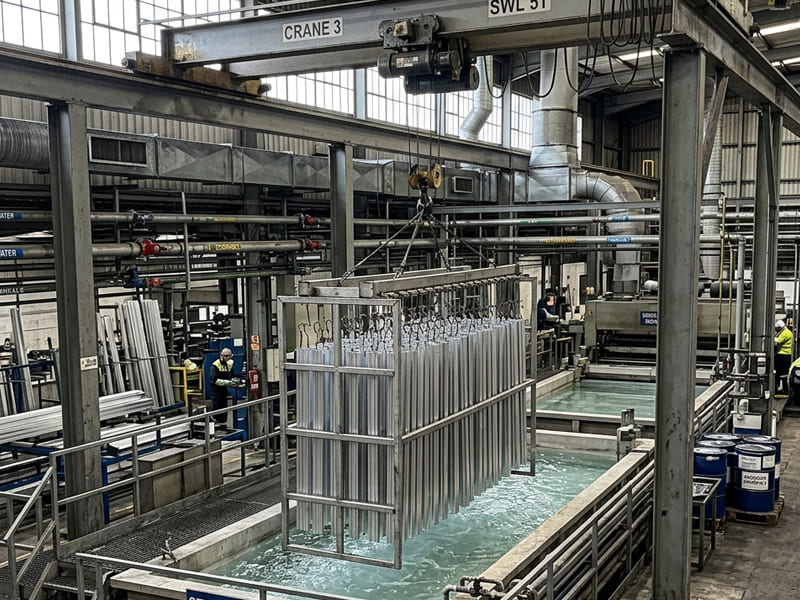
Особую категорию представляют скрытые металлургические и технологические дефекты, которые невозможно заметить на «сыром» профиле невооруженным глазом при обычной приемке на складе, однако они катастрофически проявляются после щелочного травления, химического матирования или нанесения защитно-декоративного анодного слоя:
- Интерметаллиды и химические примеси в сплаве (железо Fe, кремний Si, цинк Zn): если завод использовал вторичное сырье сомнительного качества с завышенным содержанием примесей, анодная пленка становится темной, мутной и пятнистой, а на поверхности возникает микропористость и зернистость («апельсиновая корка»). Также повышенное содержание железа провоцирует ускоренную точечную (питтинговую) коррозию металла.
- Продольные сварные швы (линии спая металла): при прессовании полых профилей через мостиковые или язычковые матрицы потоки расплавленного алюминия разделяются и свариваются в камере матричника. Если температура прессования или давление были занижены, в зоне спая меняется ориентация зерен. На неокрашенном металле шов невидим, но после травления в ванне щелочи на лицевой грани проявляется резкая контрастная полоса по всей длине хлыста.
- Световые и структурные полосы: возникают из-за локальных перепадов скорости истечения алюминия через неравномерно прогретые участки фильеры и неоднородного охлаждения на выходе из пресса. В процессе химического матирования участки с разным размером кристаллических зерен травятся с разной скоростью, образуя чередующиеся матовые и блестящие полосы.
Транспортные и складские повреждения: как отличить от брака экструзии
Службе входного контроля критически важно уметь разграничивать производственный брак завода-экструдера и повреждения, возникшие на этапе логистики или небрежного складского хранения:
- Фреттинг-коррозия (вибрационный износ при перевозке): возникает при трении хлыстов друг о друга в плотно стянутых пачках во время транспортировки без межслойной защитной бумаги или вспененной пленки. На гранях профилей появляются несмываемые черные или темно-серые пятна оксидного налета, которые невозможно удалить стандартным обезжириванием и щелочным травлением.
- «Белая ржавчина» (межслойная коррозия хранения): образуется, если упакованный в полиэтилен холодный профиль вносится в теплое помещение без акклиматизации. Образующийся конденсат не испаряется из герметичной пачки, вступая в электрохимическую реакцию с алюминием с образованием хлопьевидного белого налета гидроксида алюминия.
- Задиры от рольганга: поперечные или скользящие механические повреждения, оставленные металлическими роликами приемного стола экструзионной линии при сбое автоматики протяжки.
- Жировые и потовые следы («коррозия от пальцев»): при разгрузке неокрашенного профиля рабочими без х/б перчаток агрессивные соли и жирные кислоты с кожи глубоко въедаются в ювенильный оксидный слой. При последующем анодировании в этих местах остаются четкие светлые контуры отпечатков.
Разграничение зон ответственности: Пресс, Логистика или Гальваника
Четкое понимание природы каждого дефекта позволяет безошибочно определить виновную сторону и обосновать претензию:
- Ответственность завода-экструдера: дефекты геометрии, отклонения по толщине стенок, продольные риски от матрицы, низкая твердость (недокал), интерметаллические включения, линии спая и донные пресс-утяжины.
- Ответственность транспортной компании / склада: фреттинг-коррозия, замятие и сгибы кромок при погрузке вилочным погрузчиком, глубокие царапины стропами, коррозия от конденсата.
- Ответственность цеха анодирования и покраски: анодный прижог (пятна от перегрева в ванне при превышении плотности тока), травильные пятна от передержки в щелочи, потеря контакта на подвесах и хлоридная коррозия при промывке некачественной водой.
Подготовка поверхности под финишные покрытия: почему риски губят покраску
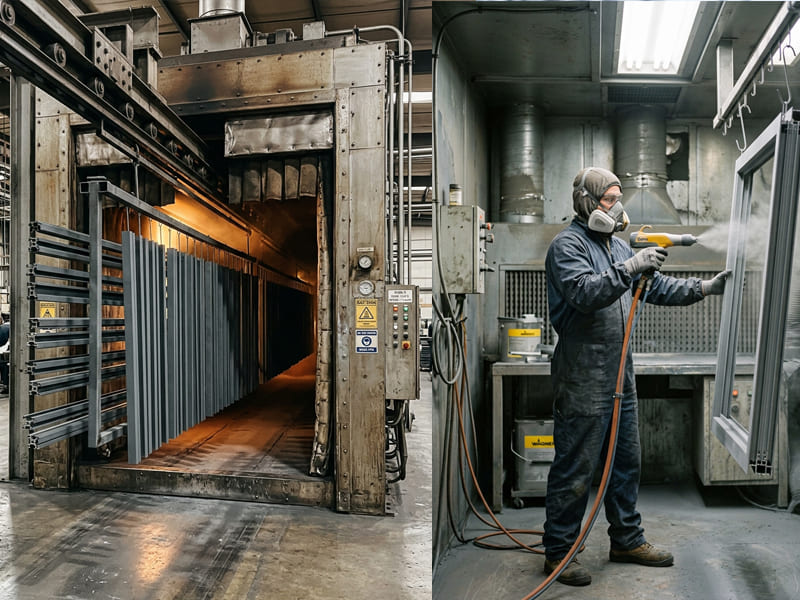
Качество лицевой поверхности напрямую влияет на адгезию и внешний вид защитных покрытий. Глубокие продольные риски, задиры и оксидные плены не перекрываются порошковой краской: в местах рисок полимерный слой ложится с микрополостями, что приводит к растрескиванию краски и очаговой коррозии при уличной эксплуатации. Подробнее о технологии нанесения защитных слоев читайте в материале порошковая покраска алюминиевого профиля.
При химическом оксидировании любые механические повреждения проявляются еще сильнее. Для высококачественного анодирования допускается профиль только с идеальной чистотой поверхности группы А по ГОСТ 22233, подробнее об этом — в статье технология анодирования алюминия.
Для ответственных строительных и промышленных конструкций снабженцам всегда выгоднее купить алюминиевый профиль напрямую у сертифицированного завода-производителя АК-ПРОФ с предоставлением полного пакета паспортов качества.
Заказ сертифицированного алюминиевого профиля без риска производственного брака

Завод АК-ПРОФ гарантирует 100% входной контроль первичных слитков и выходной контроль геометрии каждого хлыста на соответствие ГОСТ 22233-2018 и ГОСТ 8617-2018. Мы исключаем риски скрытого брака, поставляя прокат с идеальной поверхностью под анодирование и порошковую покраску. Присылайте спецификации партии для расчета стоимости прессования.
ОБСУДИТЬ ПРОЕКТ
Опишите задачу и параметры алюминиевого профиля — мы рассчитаем стоимость и предложим оптимальное решение под ваш проект
Каждая отгрузка сопровождается официальным заводским паспортом качества с протоколом спектрального анализа сплава и замеров твердости. Завод предлагает полный комплекс механической ЧПУ-доработки, полимерного окрашивания по RAL и доставки по всем регионам РФ и странам СНГ. Чтобы связаться с коммерческим отделом завода, перейдите в раздел контакты ак проф.


ОБСУДИТЬ ПРОЕКТ
Опишите задачу и параметры алюминиевого профиля — мы рассчитаем стоимость и предложим оптимальное решение под ваш проект